对话拓竹R1产品经理:当所有人都参与创造
所有人都参与创造——这是个伟大又有些遥远的梦想。某种程度上而言,这又是创客工具追求的极致状态。
对手工创意爱好者而言,当下是创造的黄金年代。截至2025年底,创意商品平台Etsy已有约560万活跃卖家;从偶尔出售作品的爱好者到以此为业的商家,皆在其中。消费市场也如火如荼,中国3D打印机的家庭用户占比,已从2023年的不足20%,攀升至2025年的45%。
落地梦想的第一步是——“创造”创造的工具
Kickstarter上层出不穷的创客工具众筹项目,从3D打印机、激光雕刻机、激光焊机、UV打印机到CNC,从增材制造、减材制造到喷墨打印技术,这些起源于上世纪的工业技术,它们看似古老又陈旧,在一代又一代的工程师手里被改造,被中国创业者们发现、挖掘。创客工具不再是少数人的玩具,所有的工具都旨在让创意实现变得更为简单。
当下的硬件行业,“创造”显然是瑰丽的幻想。勤奋的中国创业者已把硬件能做得领域都做过一遍,“iPhone”时刻显得遥不可及。更多时候,他们如同苦行僧一般,寻找问题、解决问题,不断地迭代产品,没有最优解,只有更优解。
毫无疑问,硬件是件苦差事。
不过,拓竹R1的产品经理牛巍仍然能体会到“创造”的乐趣。比如,为了解决自动调光的问题,团队手搓传感器。当这颗传感器的多组电信号,和激光位置不断对准时,所有人觉得“没有白干”。
当然,他也不得不承受“创造”的痛苦。当拓竹在3D打印机上一骑绝尘的振动补偿技术,在R1上无法顺利“复制”时,他们花费半年时间,每周一版方案,大问题掩盖小问题,问题层出不穷,只好全公司摇人来攻坚克难。
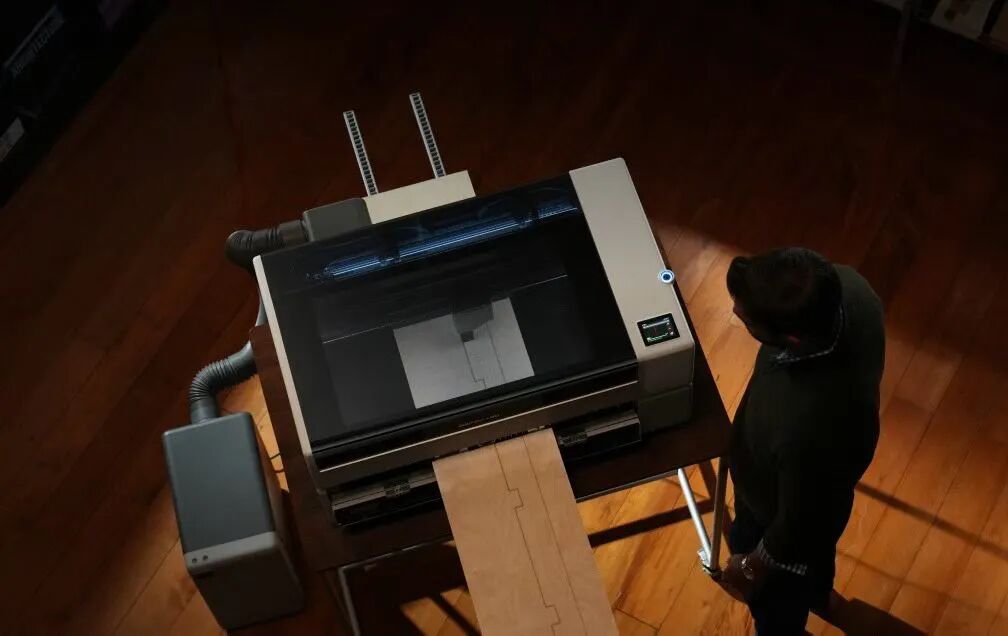
拓竹R1
9月22日,拓竹发布采用CO₂光源的R1。激光不再只是3D打印机上的可选模块,而是成为独立的产品。
这是一款要同时承受期待和质疑的产品,拓竹首次将其“创造”边界延伸至3D打印之外的产品。
激光设备不是个全新的品类,在工业领域源远流长,有大量相关企业;在消费级领域,xTool招股书显示,2025年前九个月,按GTV计算,其已占据全球桌面激光雕刻与切割设备市场47%的份额。
去年年底,拓竹回应过是否会做3D打印之外产品的问题,创始人陶冶在《晚点》的采访中回答的很克制:“你是为了满足用户,而不是满足自己的某种设想。”
增材制造和减材制造看似是完全相反的技术逻辑,回到用户的桌前,它也只是满足不同步骤的创客工具。
那么,R1是会把拓竹在3D打印市场里验证过的产品方法带过来,还是会发现激光加工需要一套不同的答案?
答案兼而有之。
1.从一个没被解决的痛点开始
作为曾参与H2D激光研发的老将,牛巍加入R1项目组时充满信心,即使组里有近半数的新人及校招生。
毕竟,就像拓竹最开始面对3D打印机一样,他们擅于发现用户“痛点”。
在搜罗完大众见过或者没见过的机器后,他们发现了CO₂激光切割设备中,一个存在感极强但尚未被解决的问题——调光。
CO₂激光能够切割的材料相当多,覆盖木材、纸张、皮革、织物和亚克力等材料,它是非金属切割、雕刻的常见方案。
只是,调光这一步已难倒许多初期使用的用户。
CO₂激光是空间导光方案,激光管固定在机身一侧,光束要经过反射镜几次折转,才能进入不断移动的切割头。
当机器经过运输或长期使用,镜片角度可能发生细微变化。
光束在近处看似对准,到了切割头却可能偏离入光孔,造成切割能力下降,严重时甚至无法正常出光。这是许多CO₂激光设备需要频繁调光的原因。
硬氪了解到,传统CO₂激光切割机调光时,通常会在镜架的测试位置贴上美纹纸,让激光短暂出光,根据纸上留下的焦痕判断光束落点,再调节反射镜。有些机型还配有可见的红色指示光,方便用户观察光斑位置;但仍需确认红点与实际激光落点一致。
对新手而言,这个过程往往能耗费近1个钟头。
拓竹在R1的产品介绍中写到,该代产品搭载其独家自动激光校准技术。具体来讲,拓竹设计了一个带十字准星的光路校准传感器,把校准传感器安装在激光头上后,一键即可启动校准。R1会读取准星上的光束,找出光路偏差并加以校正,1分钟内即可完成。
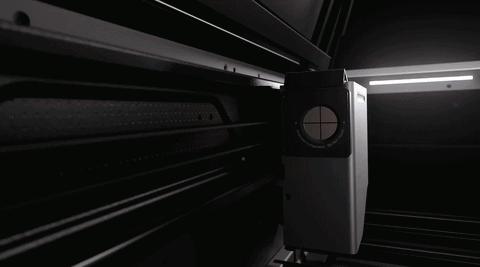
自动光路校准
鲜为人知的是,这款带十字准星的光路校准传感器是拓竹内部“手搓”完成。
他们考虑过不少方案,最先考虑过的CCD方案成本高昂,多用于科研场景,下放到消费级设备上不现实。从头制作光路传感器成为不得已而为之的方案。
不过,这对拓竹来讲并不陌生。此前做3D打印机时,他们曾自主设计多个零部件。
回溯“手搓传感器”的过程,牛巍讲得复杂又简单:“就像教科书上教大家怎么做传感器一样。”寻找合适的感应材料、确立传感器的结构、设计后端的调制电路.....
最大的变量是感应材料的选材。排除了CCD等方案后,进度一度停滞。于是,牛巍在公司研发群里求助,很快收到回复,有位同事在做另一款产品的时候,曾不小心拿激光笔照到了某一个材料上,有电信号出来。
但挑战还在后面。
找到选材思路,方案可以快速验证,但量产不可能速成。牛巍拿到第一批加工出来的传感器时,有的没有信号,有的线在他手里直接断了,他们后续花费很多时间去优化传感器的生产问题。
整个R1的研发过程里,手搓传感器成为牛巍记忆里最“好玩”的事,当看到传感器的多组信号跟激光一点点对准,信号质量越来越好时,所有人都觉得没白干。“大家希望做一些创造性的东西。”
对更强调雕刻速度、在意加工幅面的当下,手搓传感器不是件最有性价比的事,也不是参数的必选项,甚至只是加分项。
“对拓竹而言,做不到(自动调光)产品是不合格的。”牛巍告诉硬氪。
时间转回至五年前,拓竹推出X1的前夜,没有人觉得3D打印的自动调平是必须的。
2.复用又不止复用
某种程度上而言,拓竹运用在3D打印机上的自动振动补偿技术,改变了用户对整个行业的期待:稳定、一致的打印效果,渐渐从反复调试后的成果,变成机器理应做到的事。
激光设备同样面临这个问题。增材制造与减材制造虽然一个在堆叠材料、一个在去除材料,却都会在高速运动中遇到同一种麻烦:工具头沿X、Y轴快速行进,一旦急停或转向,横梁与工具头便可能因惯性产生细微振动。在3D打印机上,共振会在模型表面留下波纹;而在激光切割机上,共振会让加工的瑕疵被放大。
起初,R1团队觉得这一问题并不难解决,无非是将3D打印机上的自动振动补偿复用在激光切割机上,这是拓竹的看家本领。
随着实验过程中,雕刻样本量的增大,他们发现:复用在激光设备上的自动补偿技术,竟然无法完全满足产品要求。
这本质上是激光切割对运动精度的要求比3D打印更为严格。3D打印挤出的线条相对较宽,激光聚焦后的刻线则细得多,同样幅度的偏移落在这条细线上,可能让边缘明显发毛。
研发新的技术迫在眉睫。
很长一段时间,控制组的人每天都在解决振动纹的问题,每天也都能看到振动纹在减少、调效在进步,但又发现始终有振动纹无法被彻底解决。
激光上的振动纹问题,如同往湖面扔下一枚石子,最先激起的涟漪是足够明显的问题,定位到原因解决后,会发现石子带来的震动还在继续,大涟漪延宕掩藏住的小涟漪,会一圈又一圈的出现.......
R1最初开模在2月份,振动补偿团队调试到8月,中途公司内部所有技术大佬都来看过。
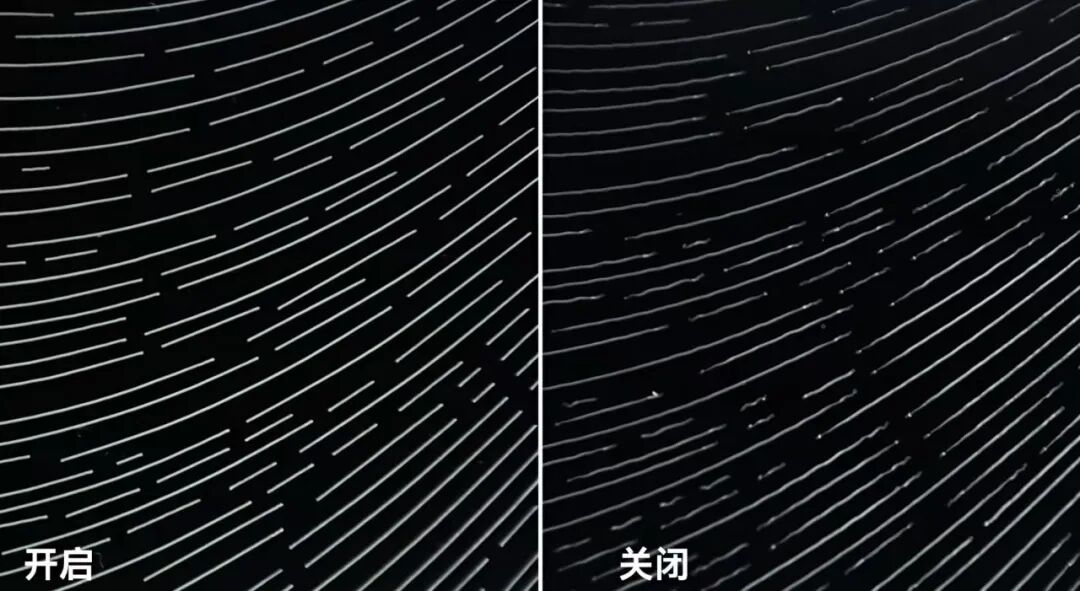
主动振动补偿
最难的时候,牛巍一度想过放弃解决部分振动纹的问题,降低雕刻的速度,“心里又有点不甘,毕竟已经做到这个程度了;而且如果降速会让用户的加工时间变得非常长,明明可以快速得到的东西,却要等很久。想到这里就觉得不是特别甘心。”
硬氪了解到,目前在保证精度的同时,R1的雕刻速度比同价位的激光切割机快70%。
更重要的是,在R1这代产品积累的自动补偿技术,既拓宽了拓竹在该项技术里的护城河,也会被反哺运用到3D打印机的产品中。在人们熟知的MakerWorld账户共用、Bambu Suite工作流沿用之外,这些技术也在讲述着一套同源共生的叙事。
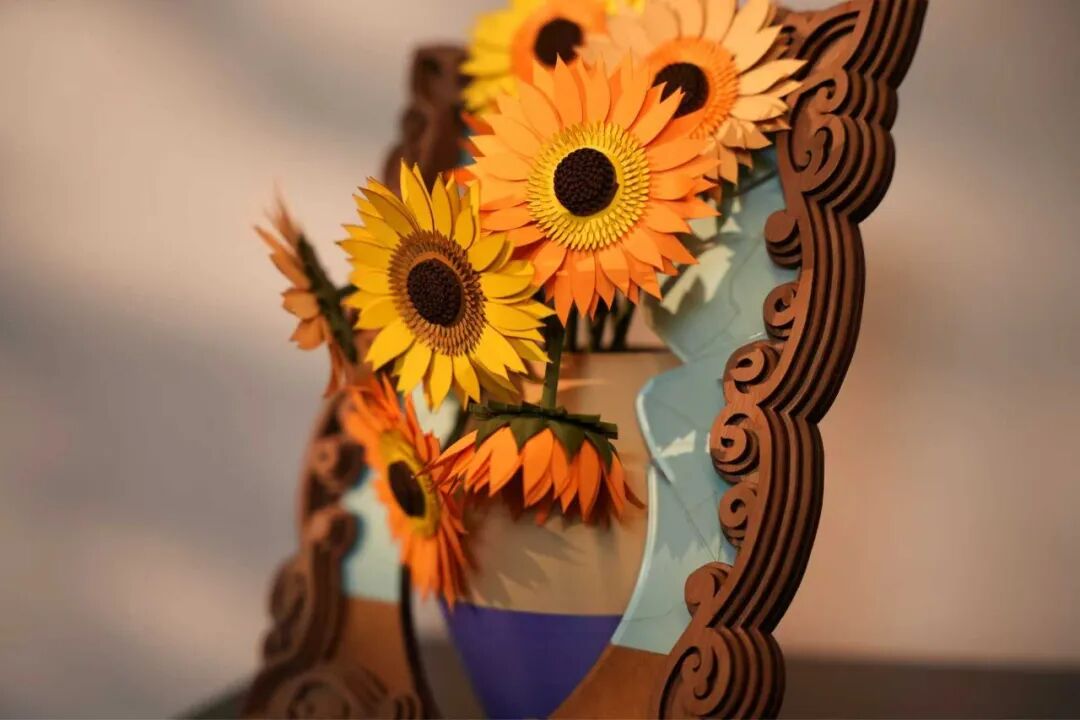
画框及花瓣由激光切割而成
跟所有硬件产品一样,在R1的研发过程里,很少有能捕捉到戏剧性的时刻,多的是略显枯燥的故事。比如,他们会让R1坐在车里从深圳到新疆跑个来回,只为了解决长途运输造成的摄像头定位偏差问题;发现头发上残留的木材切割烟味后,他们想方设法思考要如何在有限的空间里,解决排烟积烟的问题......
创造在前台的呈现是浪漫的,是激光管上面半透明、充满科技感的外壳,是创作者用激光结合3D打印,做出的破框而出的梵高向日葵。创造在后台也是枯燥的,是工程师们绞尽脑汁的测试与调整,是定位过的一个又一个问题,是电流信号终于对准激光光束的瞬间。
访谈进行到尾声时,硬氪问牛巍:“你觉得整个过程有趣吗?”
“有趣。”他很快回答。
它不过是刚刚开始,创造也是。