3D-Druck und Lasergravur: Beide sind Technologien zur Herstellung von Objekten, doch jede verfügt über ihre eigenen spezifischen Verfahren und Eigenmerkmale.
Im Jahr 2026 erlebt die Branche der Desktop-Fertigung neue Veränderungen.
Am 29. Oktober wird das neue Produkt X1 von xTool, dem Marktführer für Lasergraviergeräte, offiziell auf den Markt gebracht und bringt neue technische Erkundungen wie hybride Bewegung und Umschaltung zwischen mehreren Lichtquellen mit. Auf der anderen Seite ist Bambu Lab vor einiger Zeit hochkarätig in den Bereich der Lasergraviergeräte eingetreten, wodurch die ursprünglich relativ vertikale Maker-Kategorie Lasergravur allmählich ins Rampenlicht rückt.
Alte Akteure treiben technische Innovationen kontinuierlich voran, neue Akteure steigen hochkarätig ein, sodass die beiden Desktop-Fertigungswerkzeuge 3D-Druck und Lasergravur mehr Überschneidungen aufweisen. Beide können digitale Entwürfe in physische Werke umwandeln, aber der wesentliche Unterschied besteht darin, dass das eine additive Fertigung und das andere abtragende Bearbeitung ist. Beim 3D-Druck werden Objekte durch schichtweises Stapeln von Materialien von Grund auf aufgebaut; bei der Lasergravur wird das Material mit einem Laser graviert oder geschnitten, sodass Muster und Formen durch Materialabtrag entstehen.
Die unterschiedlichen Fertigungsverfahren bestimmen auch, dass beide vor unterschiedlichen technischen Herausforderungen stehen. Der 3D-Druck muss Materialextrusion, Temperatursteuerung und schichtweise Formgebung koordinieren; die Lasergravur hingegen muss Strahlsteuerung, präzise Optik und die Wechselwirkung zwischen verschiedenen Materialien und Laser bewältigen.
Diese Unterschiede gehen weit über die Unterschiede im Arbeitsprinzip hinaus. Von der Bewegungssteuerung über die Präzisionsoptik bis hin zur Materialanpassung und der Koordination des gesamten Geräts haben die scheinbar ähnlichen Desktop-Fertigungswerkzeuge tatsächlich jeweils eigene einzigartige technische Hürden.
Was sind die Unterschiede bei der Präzisionssteuerung zwischen Druckkopf und Laserstrahl?
Sowohl 3D-Druck als auch Lasergravur erfordern präzise Bewegungen gemäß dem digitalen Entwurf, aber aufgrund unterschiedlicher Bearbeitungsprinzipien weisen die Ausprägungen der Präzisionsprobleme jeweils eigene Schwerpunkte auf.
Beim 3D-Druck wird das Material durch eine Düse schichtweise gestapelt, und Bewegungsabweichungen können die Abmessungen, Konturen und Oberflächenqualität des Modells beeinträchtigen. Bei der Lasergravur hingegen muss der Strahl genau an der vorgesehenen Stelle des Materials wirken. Wenn beispielsweise der Name genau in der Mitte eines Rings graviert werden soll und das Muster um 1 mm von der vorgesehenen Position abweicht, kann dies das Endergebnis beeinträchtigen, selbst wenn der Text selbst klar ist. Für feine Bearbeitungen wie Fotogravur bestehen zudem hohe Anforderungen an den Anschluss der Scanlinien und die Darstellung von Details.
Bei gleichzeitiger Gewährleistung der Präzision steht die Lasergravur vor einer weiteren Herausforderung: Wie kann die Fähigkeit zum Hochgeschwindigkeitsgravieren beibehalten werden, während die Bearbeitungsfläche vergrößert wird?
Dies hängt mit zwei gängigen Bewegungsarchitekturen von Lasergraviergeräten zusammen.
Die eine ist das Portal. Es bewegt den Laserkopf durch eine mechanische Struktur, sodass der Bearbeitungsbereich relativ groß gestaltet werden kann, aber die Geschwindigkeit wird durch die mechanische Trägheit begrenzt;
Die andere ist der Galvometer-Scanner. Er verändert den Laserauftreffpunkt durch schnell schwenkende Spiegel und kann in einem lokalen Bereich eine sehr hohe Scangeschwindigkeit erreichen, aber der effektive Scanbereich ist normalerweise begrenzt.
Wenn das Portal den Galvometer-Scanner mitbewegt, scheinen die Vorteile beider kombiniert werden zu können: Das Portal ist für großflächige Bewegungen zuständig, der Galvometer-Scanner für hochgeschwindigkeitsfeine Gravuren, sodass beide gleichzeitig bewegen und bearbeiten.
Aber bei der tatsächlichen Umsetzung muss zuerst das Gewichtsproblem gelöst werden. Das Galvometer-Modul ist schwerer als ein normaler Laserkopf. Wenn es auf dem Portal montiert wird, wird das Gerät zusätzlich belastet. Das Gerät muss schwerere Komponenten schnell bewegen, abrupt anhalten und lenken und gleichzeitig sicherstellen, dass der Laserauftreffpunkt präzise ist, was höhere Anforderungen an die Bewegungssteuerung stellt.
Noch komplexer ist, dass das Portal auf mechanische Bewegung und der Galvometer-Scanner auf optisches Scannen angewiesen ist, sodass ihre Ansprechgeschwindigkeit und Steuerungsweise nicht übereinstimmen. Wie dafür gesorgt werden kann, dass sie immer synchron bleiben, der Laser genau an der vorgesehenen Position auftrifft und offensichtliche Fügungsspuren bei der bereichsübergreifenden Bearbeitung vermieden werden, erfordert spezielle Steuerungsalgorithmen und Kalibrierungsmechanismen.
In industriellen Lasereinrichtungen gibt es bereits Lösungen für die Zusammenarbeit von Portal und Galvometer-Scanner, aber die Einführung solcher komplexen Technologien in Desktop-Verbrauchergeräte ist nicht nur eine Frage der Volumenverkleinerung. Das Gerät muss zudem in begrenztem Raum und mit begrenztem Budget Bearbeitungspräzision, Betriebsstabilität und Bedienkomfort kombinieren, sodass normale Benutzer ohne professionelle Einstellungen zuverlässige Bearbeitungsergebnisse erzielen können.
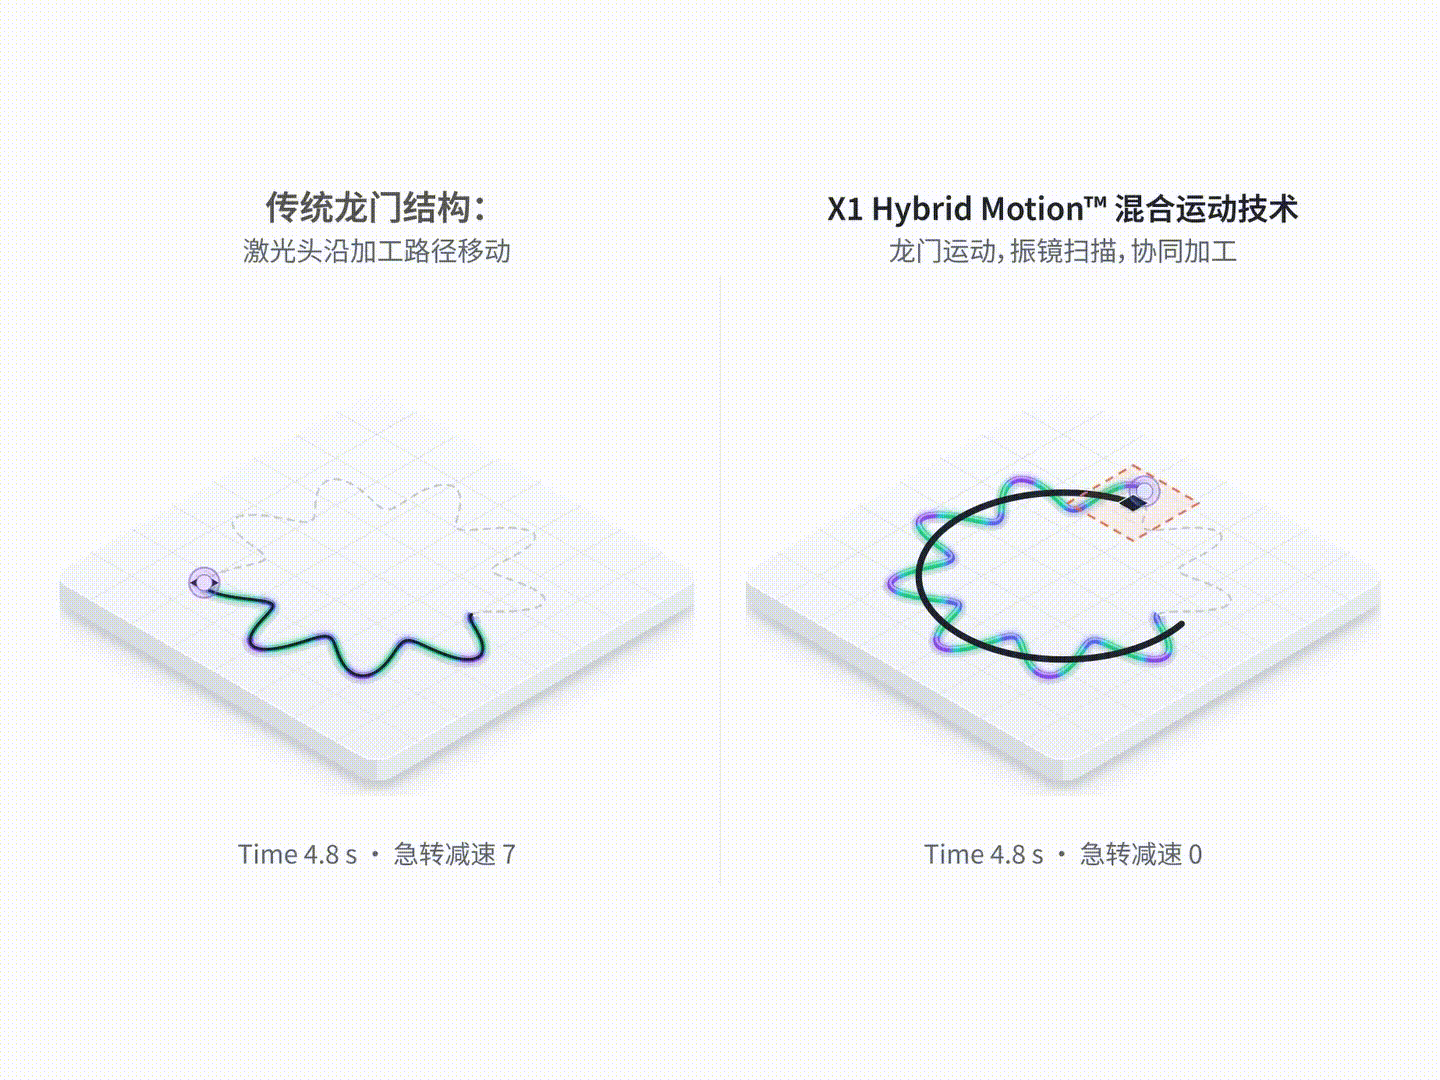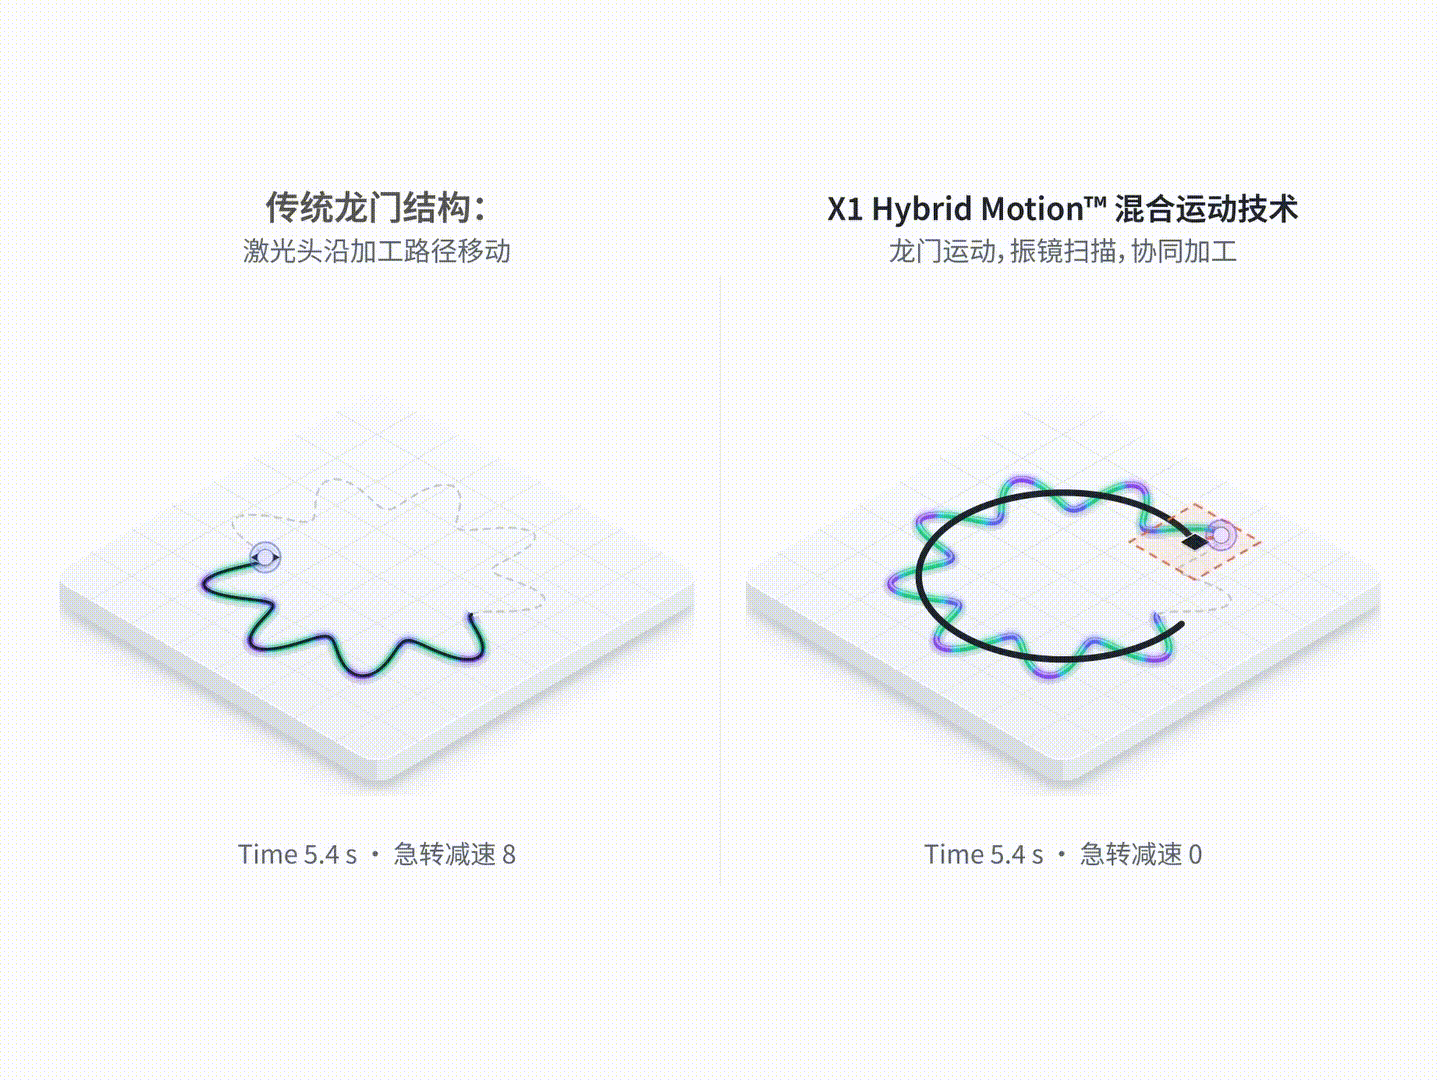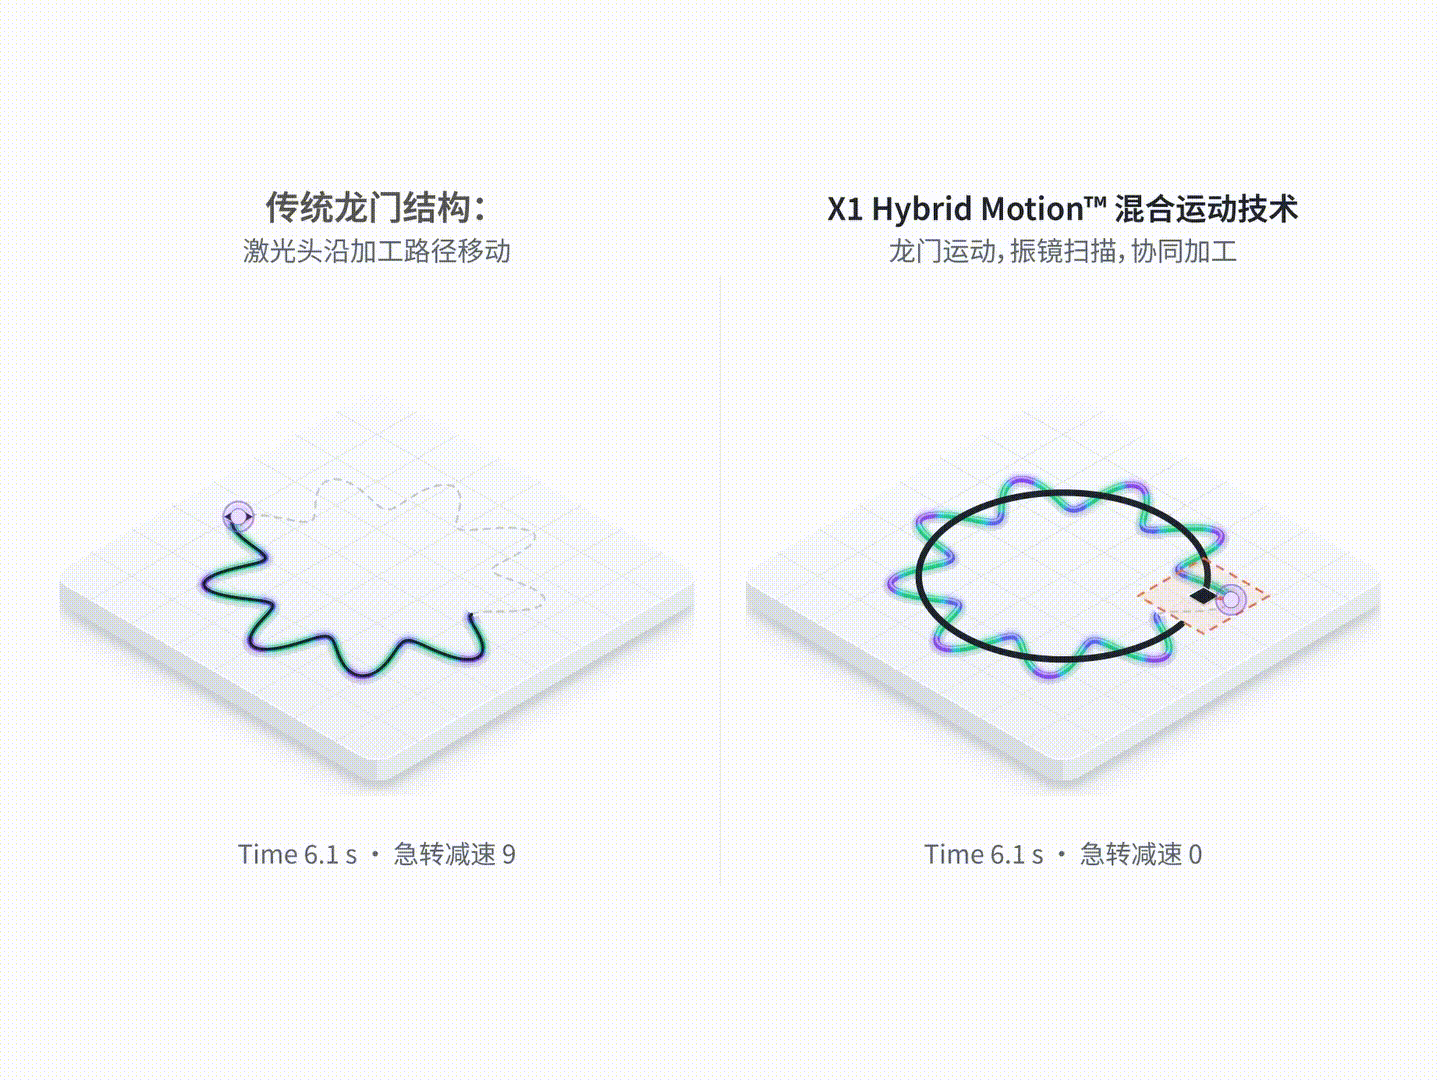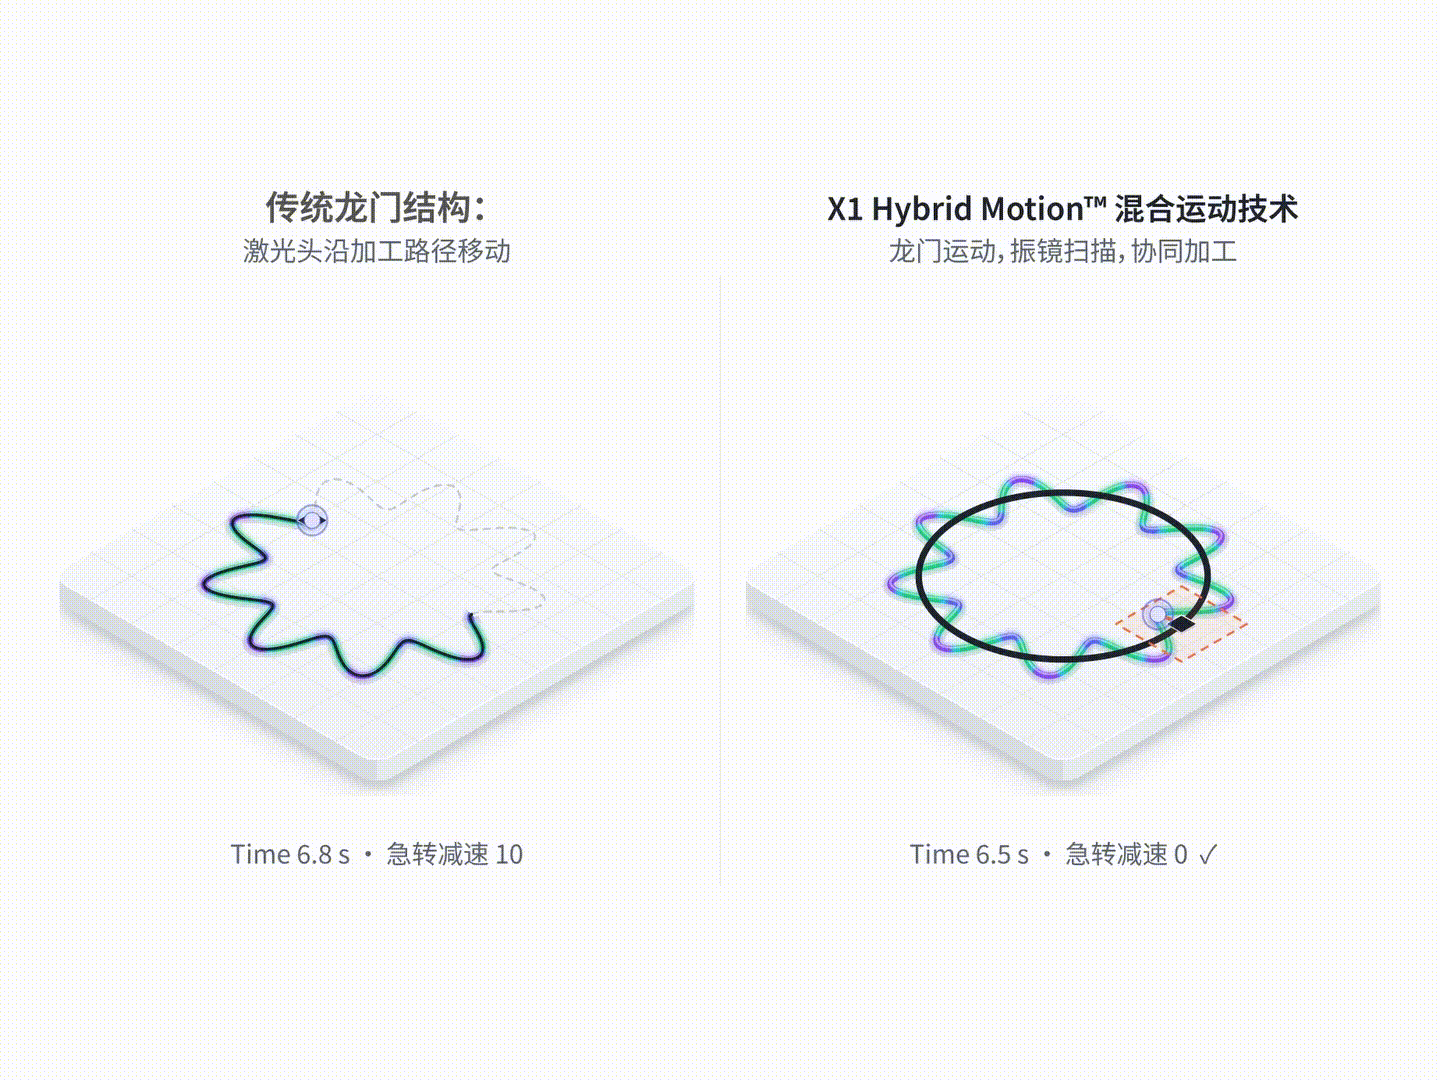
Die von xTool X1 verwendete Hybrid Motion-Architektur für hybride Bewegungen integriert Portal und Galvometer-Scanner in ein einheitliches Vier-Achsen-Koordinationssystem. Das bedeutet, dass Benutzer nicht mehr die Gravureffizienz opfern müssen, um eine größere Bearbeitungsfläche zu erhalten, und nicht mehr zwischen mehreren Geräten wechseln müssen, um die Bearbeitungsfähigkeit zu erweitern.
Beim 3D-Druck wird die Düse gesteuert, bei der Lasergravur müssen unterschiedliche Lichtquellen beherrscht werden
Neben der Bewegungssteuerung gibt es einen weiteren wichtigen Unterschied im Bearbeitungsprinzip der beiden Geräte: Beim 3D-Druck muss die Extrusion und Formgebung des Materials gesteuert werden, während bei der Lasergravur gesteuert werden muss, wie der Strahl auf das Material wirkt.
Für 3D-Drucker beeinflussen Extrusionszustand, Düsentemperatur und Kühlbedingungen die Formgebungsqualität. Bei der Lasergravur hingegen muss durch präzise optische Konstruktion sichergestellt werden, dass der Laser genau fokussiert und mit geeigneter Energie bearbeitet wird. Noch komplexer ist, dass unterschiedliche Materialien unterschiedliche Absorptionseigenschaften für Laser unterschiedlicher Wellenlängen aufweisen. Materialien wie Holz, Metall und Glas reagieren unterschiedlich auf Laser unterschiedlicher Wellenlängen. Die jeweils geeignete Lichtquelle und das Bearbeitungsverfahren hängen von den Materialeigenschaften und dem Bearbeitungsziel ab. Kohlendioxidlaser, Blaulaser, infrarote Faserlaser, Ultraviolettlaser usw. weisen jeweils unterschiedliche optische Eigenschaften und Anwendungsbereiche auf.
Das bedeutet, dass die Beherrschung der Bearbeitungstechnologie einer bestimmten Laserart nicht direkt auf eine andere Lichtquelle übertragen werden kann. Verschiedene Lichtquellen stellen unterschiedliche Anforderungen an die Strahlführungskonstruktion, optische Komponenten und Bearbeitungsparameter. Selbst bei demselben Material müssen Anpassungen an die jeweilige Lichtquelle und das Bearbeitungsziel vorgenommen werden.
Wenn ein Gerät gleichzeitig über mehrere Laserbearbeitungsfähigkeiten verfügen soll, wird das Problem noch komplexer.
Der direktere Ansatz besteht darin, verschiedene Lichtquellen zu unabhängigen Modulen zu machen und je nach Bedarf auszutauschen. Aber dass Module austauschbar sind, bedeutet nicht, dass verschiedene Lichtquellen in demselben Gerät genau funktionieren können.
Denn jede Lichtquelle hat eigene optische Eigenschaften und Bearbeitungsanforderungen. Selbst wenn ein einzelnes Modul unabhängig eingestellt wurde, muss nach der Installation in dasselbe Gerät sichergestellt werden, dass es genau mit dem Bewegungssystem, den Bearbeitungskoordinaten und der Steuerungslogik des gesamten Geräts zusammenwirkt. Wenn beispielsweise ein Werkstück zuerst mit einem Laser teilweise bearbeitet und dann mit einem anderen Laser weiterbearbeitet wird, müssen die beiden Lichtquellen auf dieselbe Bearbeitungsposition ausgerichtet sein und gleichzeitig ihre jeweiligen Fokussierungs- und Bearbeitungsanforderungen erfüllen. Andernfalls können selbst wenn jede Lichtquelle einzeln normal funktioniert, nach dem Wechsel Positionsabweichungen auftreten, die den Übergang zwischen verschiedenen Arbeitsschritten beeinträchtigen.
Daher umfasst die Integration mehrerer Lichtquellen nicht nur die Strahlführungskonstruktion, die Anpassung von Linsen und die Positions Kalibrierung, sondern auch die Überprüfung, ob das integrierte System unter verschiedenen Bearbeitungspositionen und Betriebsbedingungen eine stabile Bearbeitungspräzision beibehalten kann.
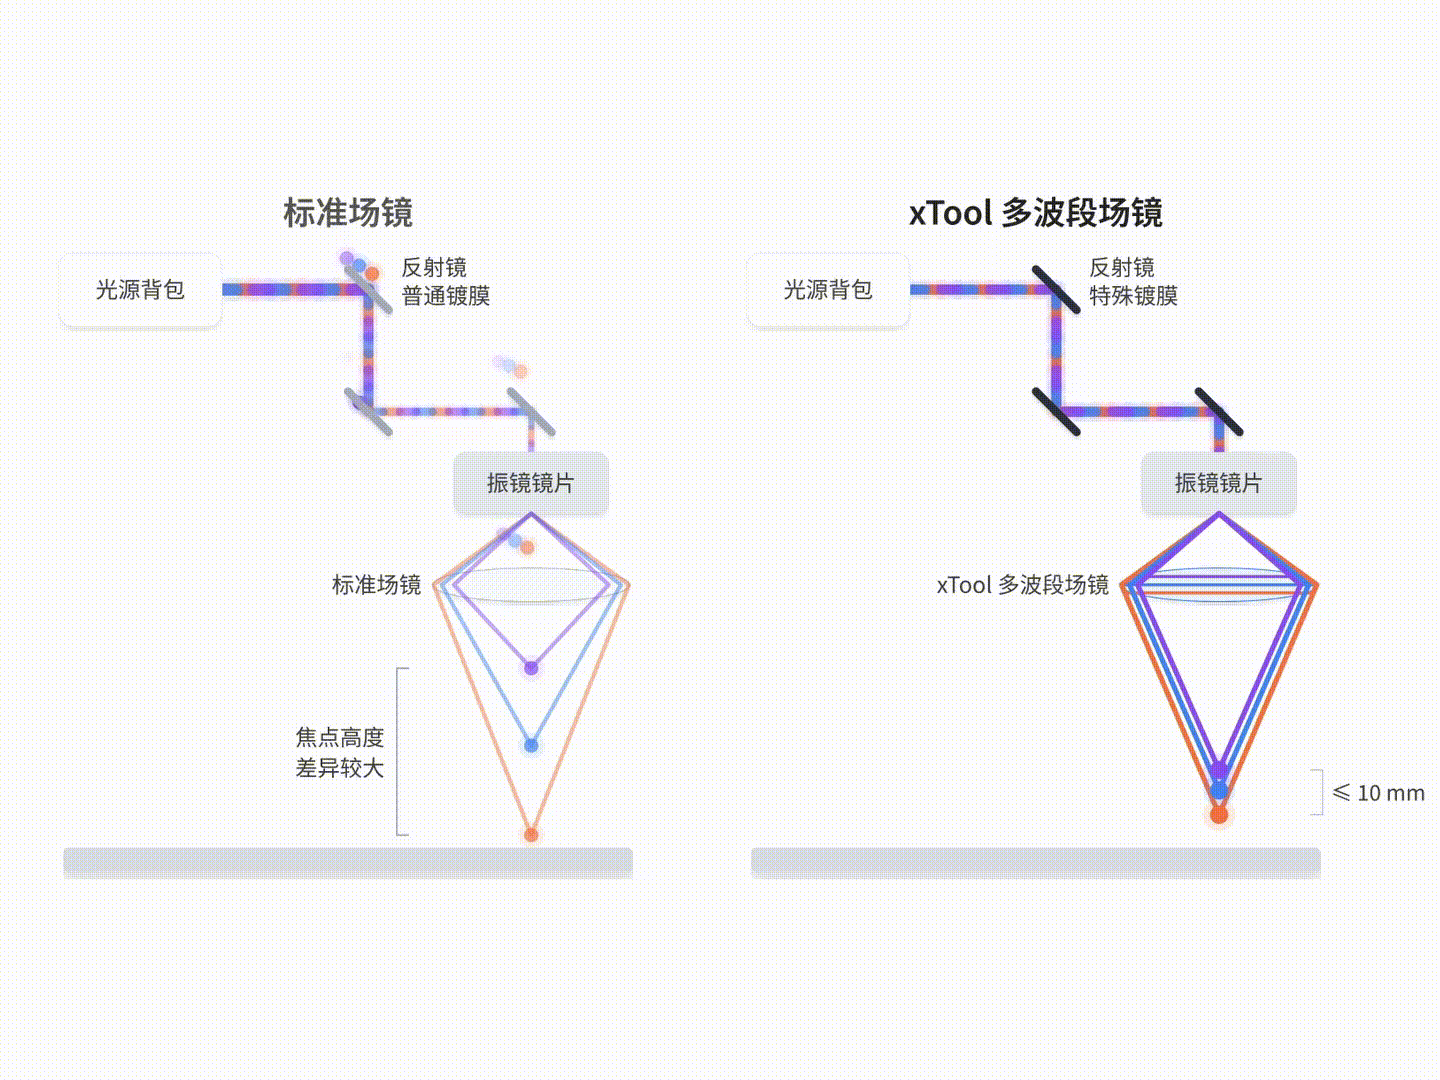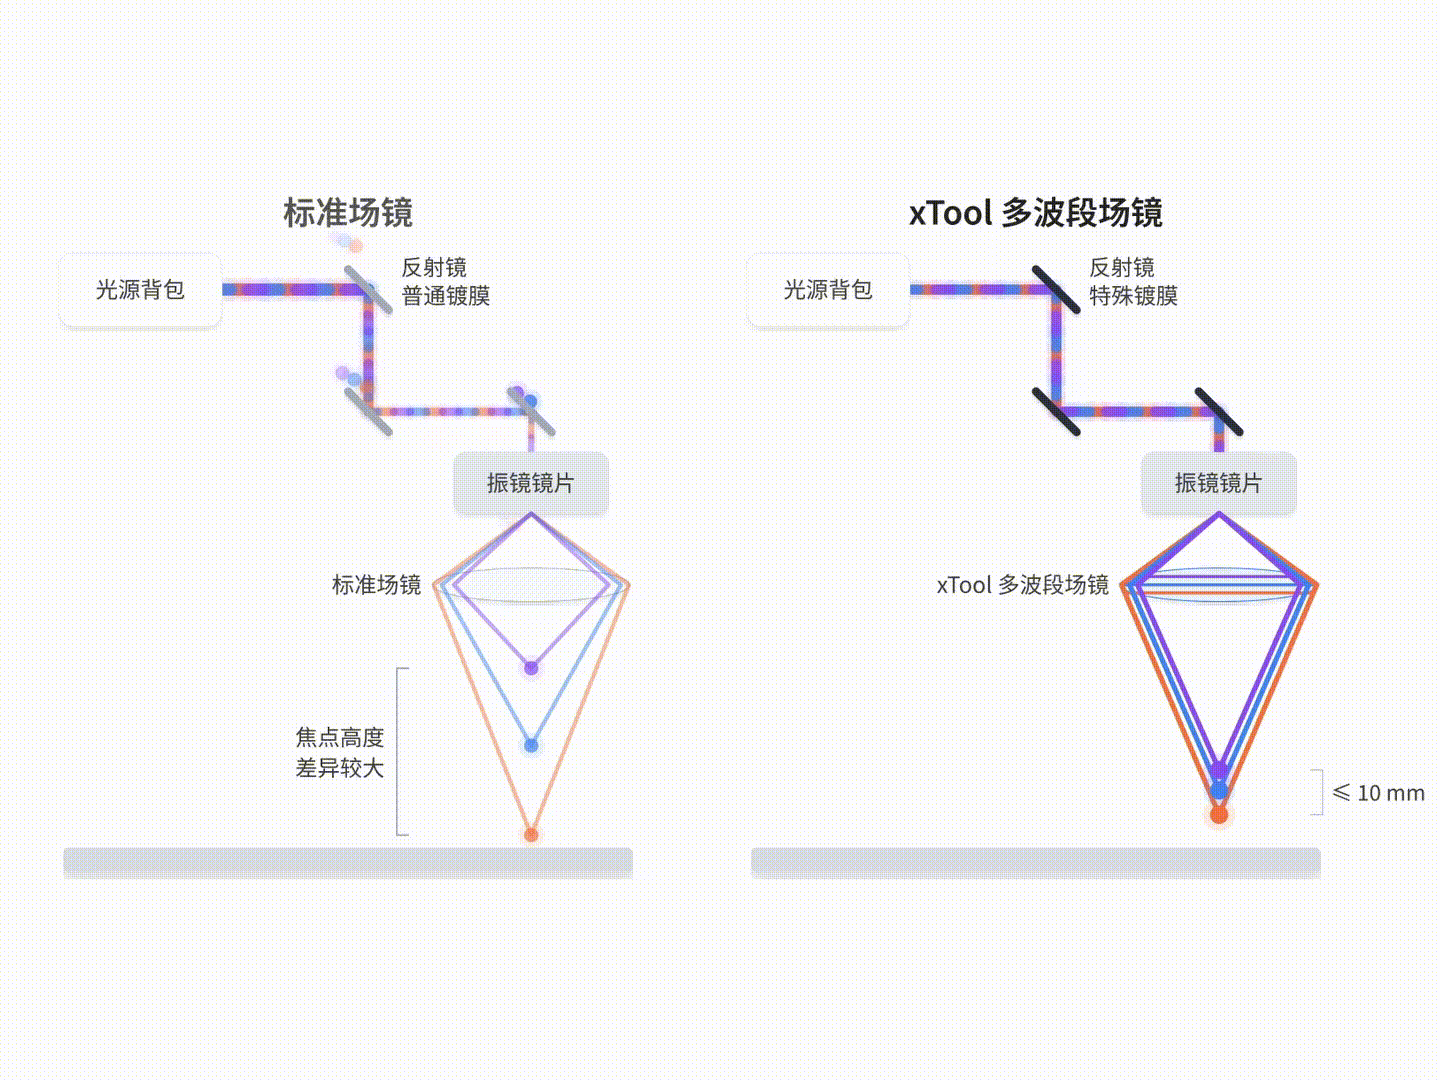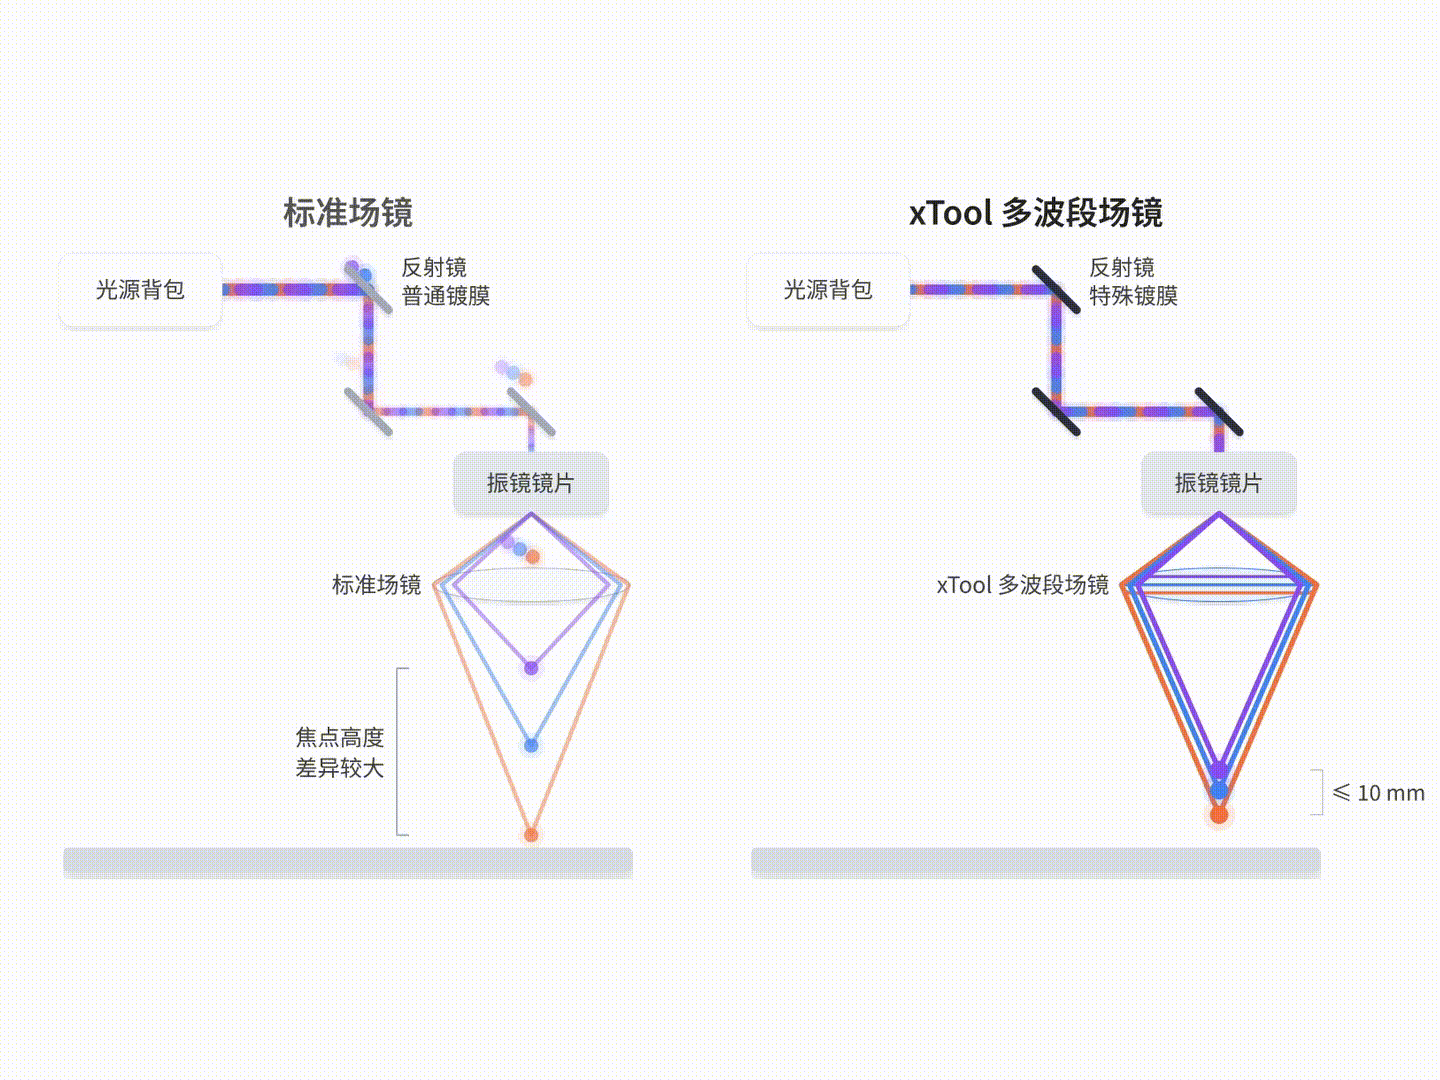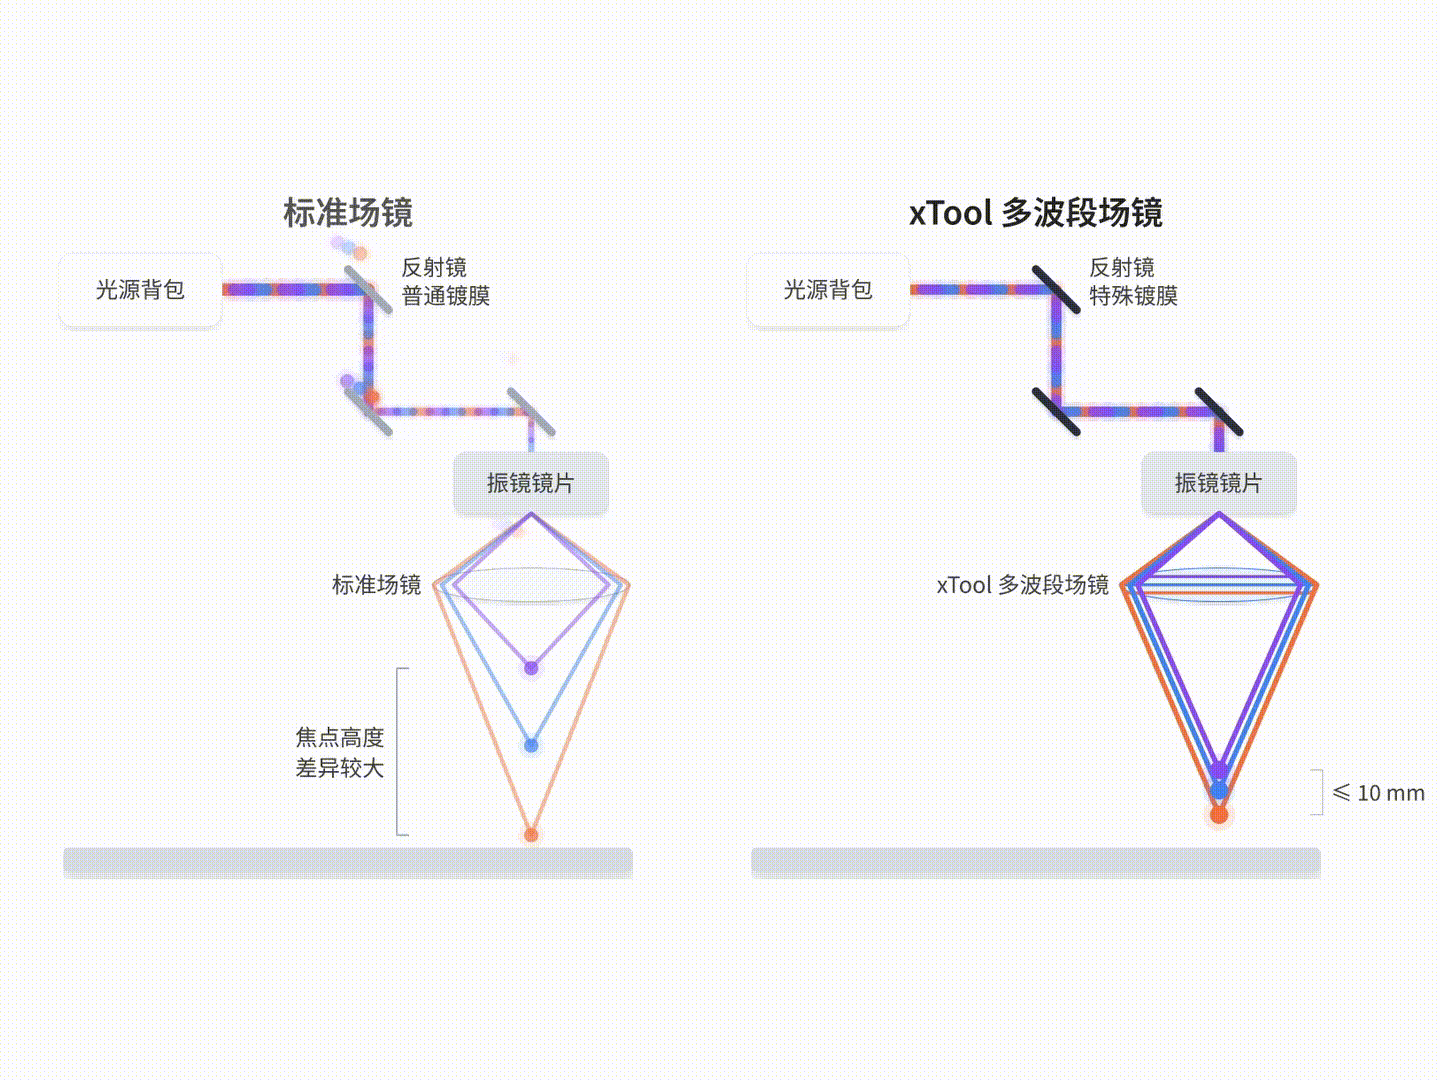
Die von xTool auf dem X1 verwendete LaserSwap-Architektur für mehrere Lichtquellen wurde im Hinblick auf diese Probleme entwickelt. Sie integriert verschiedene Arten von Laserfähigkeiten auf einer einheitlichen Plattform, sodass Benutzer Lichtquellen je nach Bearbeitungsbedarf erweitern und wechseln können. Laut Angaben von xTool wurden während der Entwicklung des X1 die strahlführungsbezogenen Konstruktionen für mehrere Lichtquellen mehr als 50 Mal iteriert und die Kalibrierungstests mehr als 1000 Mal durchgeführt.
Die Schwierigkeit der Technologie für mehrere Lichtquellen besteht nicht nur darin, dass verschiedene Laser gewechselt werden können, sondern darin, dass sie nach der Integration in dasselbe Gerät weiterhin ihre jeweiligen Bearbeitungsaufgaben genau und stabil erfüllen können. Dahinter steht die umfassende Forschungs- und Entwicklungsfähigkeit des Unternehmens in den Bereichen Präzisionsoptik, Laserverfahren und Integration des gesamten Gerätesystems.
Beim 3D-Druck wird schichtweise nach Modell gefertigt, bei der Lasergravur müssen tausende von Materialien bewältigt werden
Es gibt einen weiteren leicht zu übersehenden Unterschied zwischen 3D-Druck und Lasergravur: Sie haben unterschiedliche Bearbeitungsobjekte.
Beim 3D-Druck werden normalerweise Gegenstände nach vorgefertigten Entwürfen schichtweise mit Verbrauchsmaterialien hergestellt. Bei der Lasergravur hingegen ist das anders: Es müssen verschiedene fertige Gegenstände bearbeitet werden, die der Benutzer in das Gerät einlegt. Heute ist es ein Holzbrett, morgen kann es eine Thermosflasche, Lederwaren oder ein Metallschild sein. Verschiedene Gegenstände unterscheiden sich nicht nur im Material, sondern auch in Dicke, Form und Oberflächenzustand stark voneinander.
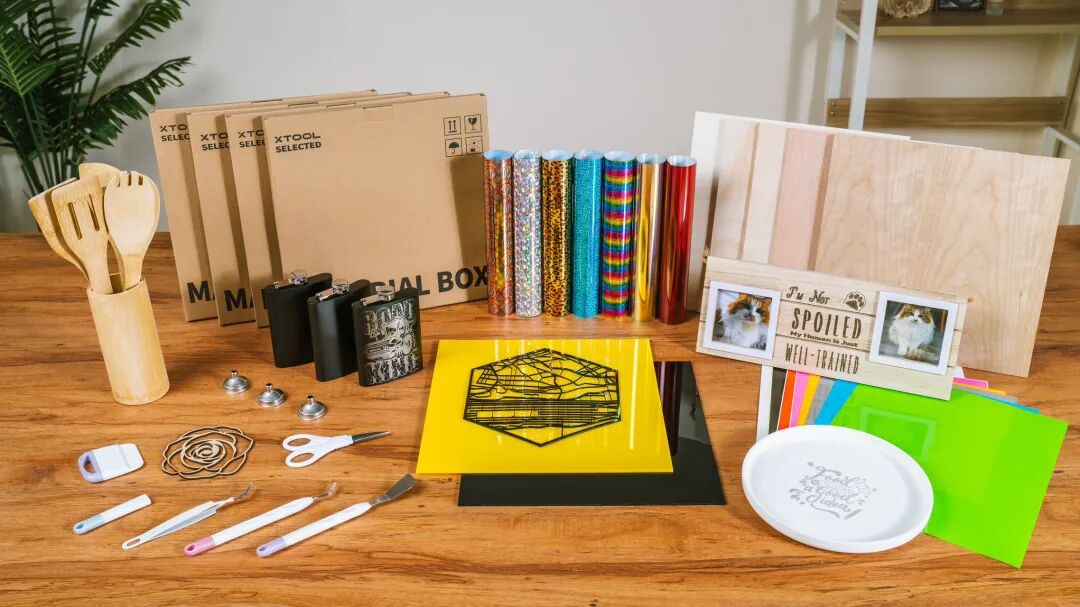
Das führt zu einem praktischen Problem bei der Laserbearbeitung: Bei verschiedenen Materialien muss das Gerät nicht nur bearbeiten können, sondern auch wissen, wie die Parameter angepasst werden müssen.
Sogar bei Holz sind die erforderlichen Parameter wie Leistung und Geschwindigkeit für das Schneiden und flache Gravieren unterschiedlich; selbst bei demselben Material können Unterschiede in Dicke, Farbe, Dichte oder Oberflächenbeschichtung das endgültige Bearbeitungsergebnis beeinträchtigen. Bei Metall, Glas oder Leder können die geeignete Laserlichtquelle und das Bearbeitungsverfahren wiederum unterschiedlich sein.
Zu wissen, welches Material der Benutzer eingelegt hat, ist nur der erste Schritt; nur mit den passenden Bearbeitungsparametern kann die Arbeit wirklich gut erledigt werden.
Um bei verschiedenen Materialien ein ideales Bearbeitungsergebnis zu erzielen, erfordert die Geräteentwicklung zahlreiche Tests, um schrittweise die Beziehung zwischen Materialeigenschaften, Laserlichtquellen und Bearbeitungsparametern zu ermitteln und die überprüften wirksamen Parameter zu speichern. Mit der stetigen Zunahme von Materialarten und Bearbeitungsanforderungen müssen diese Daten und Verfahrenserfahrungen ständig erweitert und aktualisiert werden.
Wie diese gesammelten Erfahrungen tatsächlich in Fähigkeiten umgewandelt werden können, die Benutzer nutzen können, ist genau der Bereich, auf den sich Material Intelligence konzentriert: Materialdaten und Bearbeitungsverfahren besser zu verbinden, damit Benutzer bequem die passenden Parameter für das aktuelle Material und den Bearbeitungsbedarf finden und wiederholte Versuche reduzieren können. Seit Jahren ist xTool tief im Bereich der Lasergravur verwurzelt und hat Tausende von Gruppen von Materialbearbeitungsparametern angesammelt, sodass das Gerät verschiedene Materialien und Bearbeitungsszenarien besser bewältigen kann.
Je mehr Materialien das Gerät verarbeiten kann, desto komplexer sind die dahinter angesammelten Verfahrenskenntnisse. Die Bedeutung von Material Intelligence liegt darin, dass diese Fachkenntnisse leichter abgerufen werden können und komplexe Bearbeitungsprozesse einfacher werden.
Einzelne technische Durchbrüche sind schwer zu erreichen, die Koordination des gesamten Geräts ist noch schwieriger
Für Desktop-Fertigungsgeräte ist die Überwindung einzelner Technologien nur ein Teil des Entwicklungsprozesses. Sowohl bei 3D-Druckern als auch bei Lasergraviergeräten erfordert die tatsächliche Herstellung eines guten Geräts die Lösung eines komplexeren Problems: Wie können verschiedene technische Module in demselben Gerät stabil zusammenwirken?
Nehmen wir als Beispiel einen 3D-Drucker: Düsbewegung, Materialextrusion, Temperatursteuerung und Kühlprozess sind miteinander verknüpft. Wenn die Druckgeschwindigkeit erhöht wird, muss die Extrusionsmenge mit der Bewegungsgeschwindigkeit übereinstimmen, und die Kühlung und Formgebung des Materials werden ebenfalls beeinflusst. Selbst wenn jedes Modul einzeln normal funktioniert, bedeutet die Kombination nicht, dass bei Hochgeschwindigkeitsdruck weiterhin eine stabile Formgebungsqualität beibehalten werden kann.
Das Gleiche gilt für Lasergraviergeräte. Betrachtet man sie einzeln, so haben Portal, Galvometer-Scanner, Laserlichtquelle, Entfernungsmessung und andere Technologien jeweils eigene Implementierungslösungen. Aber wenn sie in einem Desktop-Gerät integriert werden, wirken sich die ursprünglich