Diese unscheinbaren Materialien werden zu einem neuen Engpass für KI-Optikmodule.
Unter dem rasanten Anstieg der Nachfrage nach Training und Inferenz großer KI-Modelle erreichen Hochgeschwindigkeits-Optikmodule mit 800G und sogar 1,6T einen entscheidenden Punkt für die skalierte Massenproduktion. Doch genau wie die Szenarien, die sich in der Halbleiterlieferkette in der Vergangenheit immer wieder abgespielt haben: Während sich die Aufmerksamkeit der gesamten optischen Lieferkette auf Kernkomponenten wie DSP-Chips und EML-Laser richtet, hat sich ein ursprünglich randständig und unbedeutend erscheinendes Nischenmaterial leise zu einem neuen Engpass entwickelt, der die Auslieferung von Produktionskapazitäten einschränkt – Aluminiumnitrid (AlN)-Dünnfilmsubstrat.
Diese verborgene Strömung in der Lieferkette zeigt bereits erste Signale auf dem Kapitalmarkt und in der Industrie.
Am 17. September gab Zhongci Electronics in der jüngsten institutionellen Untersuchung eindeutig an, dass Aluminiumnitrid-Dünnfilmsubstrate als entscheidendes Verpackungsmaterial für kostengünstige nicht-luftdichte Verpackungslösungen derzeit einen Zustand von Nachfrageüberhang aufweisen. Noch bemerkenswerter ist, dass dies kein isoliertes Signal eines chinesischen Unternehmens ist. Tokuyama, der japanische Marktführer für hochreines Aluminiumnitridpulver, hat gerade eine Kapazitätserweiterung um etwa 30 % angekündigt; ein weiteres wichtiges globales Hersteller von Elektronikkeramik MARUWA erweitert ebenfalls seine Produktionskapazitäten für die nächste Generation der Hochgeschwindigkeitskommunikation.
Eine Kette von Kapazitätserweiterungen, die sich von 1,6T-Optikmodulen über die vorgelagerten Bereiche bis hin zu Keramiksubstraten und sogar Aluminiumnitridpulver erstreckt, bildet sich allmählich heraus.
Warum ausgerechnet Aluminiumnitrid?
Die unvermeidliche Wahl unter dem „Wärmedruck“ von Optikmodulen
Zuerst kommt ein immer schwieriger werdendes Problem: die Wärme.
Angetrieben von der Nachfrage nach Training und Inferenz großer KI-Modelle wird das Netzwerk von Rechenzentren schnell von 400G auf 800G und 1,6T aufgerüstet.
LightCounting prognostiziert in diesem Jahr, dass die Auslieferungsmenge von 800G-Optikmodulen im Jahr 2026 sich erneut mehr als verdoppeln wird; die Menge von 1,6T wird von dem kleinen Umfang im Jahr 2025 schnell auf einen Größenordnungsbereich von mehreren zehn Millionen Ports ansteigen. Im Jahr 2025 hat sich die Auslieferungsmenge von 800G-PAM4-Chipsätzen fast verdreifacht. TrendForce hingegen prognostiziert, dass der globale Markt für KI-Optiktransceiver im Jahr 2026 einen Umfang von etwa 26 Milliarden US-Dollar erreichen wird, was einem Anstieg von über 57 % gegenüber dem Vorjahr entspricht; der Anteil der ausgelieferten Hochgeschwindigkeits-Optikmodule mit 800G und mehr wird ebenfalls weiterhin schnell steigen.
Der Übergang von 400G zu 800G und 1,6T bedeutet höhere Geschwindigkeit pro Kanal, dichtere optoelektronische Bauelemente, komplexere Designs zur Gewährleistung der Signalintegrität sowie immer mehr Laser, Treiberchips und DSPs, die in einem begrenzten Raum untergebracht werden müssen.
Gleichzeitig steigt der Stromverbrauch von Optikmodulen kontinuierlich an. Im Zeitalter von 1,6T liegt der typische Stromverbrauch von hochgeschwindigkeitssteckbaren Optikmodulen bereits im Bereich von 20 bis 30 W, und einige OSFP-Systeme müssen sogar Kapazitäten für Wärmedesign mit mehr als 30 W vorhalten.
Und der Laser selbst ist ein Bauelement, das sehr temperaturempfindlich ist. Wenn die erzeugte Wärme nicht rechtzeitig abgeführt wird, kann dies nicht nur zu einer Verschiebung der Wellenlänge und einer Änderung der Ausgangsleistung führen, sondern auch den Leistungsabfall des Bauelements beschleunigen und die langfristige Zuverlässigkeit beeinträchtigen.
Aus diesem Grund wird ein ursprünglich unbedeutendes „Dichtungsstück“ immer wichtiger. Es handelt sich um das Aluminiumnitrid-Chipsubstrat, also das AlN-Submount.
Kyocera weist in seiner Produktbeschreibung für optische Kommunikation eindeutig darauf hin, dass Aluminiumnitrid mit der fortschreitenden Miniaturisierung und hohen Integration von optischen Kommunikationsmodulen zu einem wichtigen Material für Laserdioden-Chipsubstrate wird.
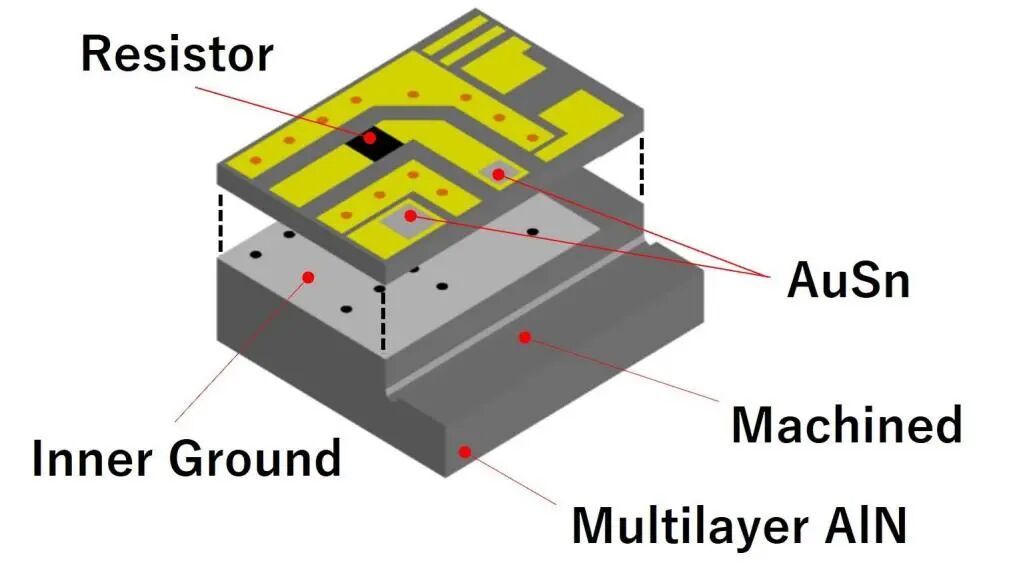
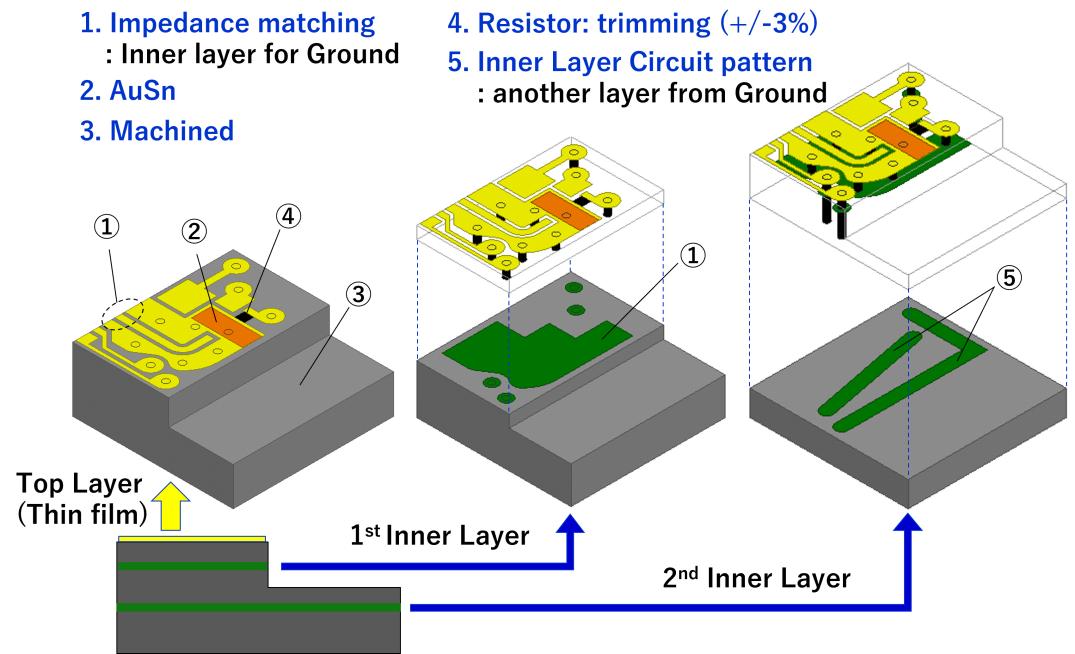
Das sogenannte Aluminiumnitrid-Dünnfilmsubstrat basiert im Wesentlichen auf Aluminiumnitrid-Keramik als Grundmaterial. Nach präzisem Schleifen und Polieren werden durch Dünnfilmverfahren wie Sputtern, Lithographie, Ätzen und Galvanisieren metallische Leitbahnen, Lötpads und Chip-Verbindungsstrukturen auf der Keramikoberfläche gebildet, sodass es schließlich zu einer Trägerplattform für optoelektronische Chips wie Laser wird.
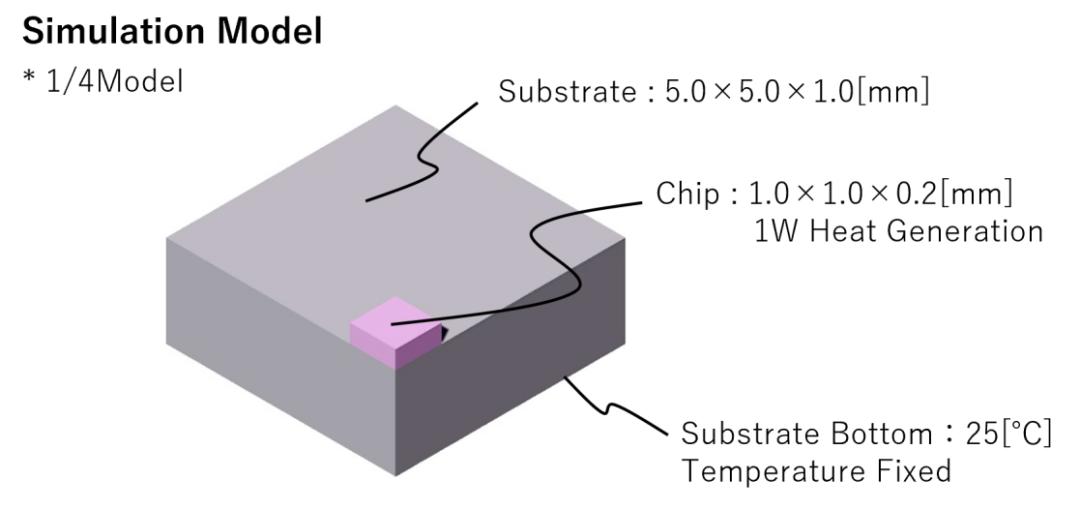
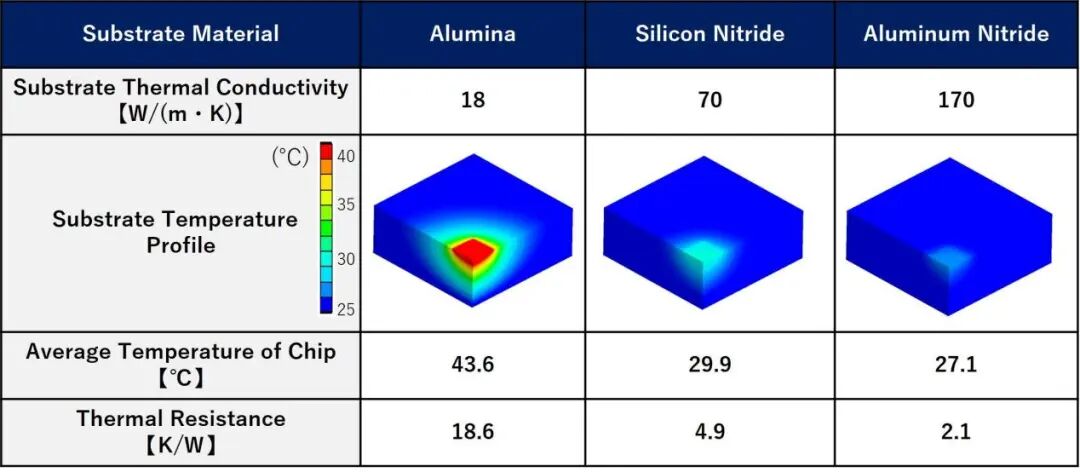
Vergleich der Simulationsergebnisse der Wärmeleitfähigkeit von Keramikmaterialien (Quelle: Kyocera)
Sein größter Vorteil lässt sich in vier Wörtern zusammenfassen: extrem hohe Wärmeleitfähigkeit.
Aus den von MARUWA veröffentlichten Materialdaten geht hervor, dass die Wärmeleitfähigkeit seiner Aluminiumnitrid-Keramiksubstrate unterschiedlicher Güteklassen bei 25 °C 180 bis 230 W/(m·K) erreichen kann; im Vergleich dazu liegt die Wärmeleitfähigkeit von gewöhnlicher Aluminiumoxid-Keramik nur bei etwa 24 W/(m·K). Die maximale Differenz der Wärmeleitfähigkeit zwischen den beiden Materialien kann fast eine Größenordnung betragen.
(Quelle: Kyocera)
Aber der Wert von Aluminiumnitrid beschränkt sich nicht nur auf die Wärmeleitung. Es verfügt gleichzeitig über gute elektrische Isoliereigenschaften, und sein Wärmeausdehnungskoeffizient beträgt etwa 4,6×10^-6/K, was sehr nahe an dem von Halbleitermaterialien wie Silizium liegt. Daher lassen sich die mechanischen Spannungen, die durch die Wärmeausdehnung und Kälteschrumpfung verschiedener Materialien entstehen, wenn das Bauelement wiederholt aufgewärmt und abgekühlt wird, leichter steuern. Das macht es sehr geeignet für den Einsatz unter optischen Chips. Die von dem Laserchip erzeugte Wärme kann durch Aluminiumnitrid schnell an die darunter liegende Wärmeabführstruktur weitergeleitet werden; gleichzeitig übernimmt die Keramik die elektrische Isolierung, die mechanische Stützung und die Verdrahtung von Hochfrequenzschaltungen.
Eine weitere wichtige Veränderung ergibt sich aus dem Verpackungsansatz für Optikmodule in Rechenzentren selbst.
Herkömmliche optische Bauelemente für die Telekommunikation werden häufig in luftdichten Keramikgehäusen oder Metallgehäusen verpackt, um das Eindringen von Feuchtigkeit und Schadstoffen zu verhindern. Diese Lösung zeichnet sich durch hohe Zuverlässigkeit aus, hat aber eine komplexe Struktur und hohe Kosten. Im Vergleich dazu ist die Umgebung innerhalb von Rechenzentren relativ kontrollierbar, und der KI-Cluster benötigt eine extrem große Anzahl von Hochgeschwindigkeits-Optikmodulen, sodass Kosten, Bauraum und Stromverbrauch empfindlicher werden.
Aus diesem Grund werden für Hochgeschwindigkeits-Optikmodule in Rechenzentren zunehmend kostengünstige nicht-luftdichte Verpackungslösungen eingesetzt. Dies verändert tatsächlich die Wertverteilung von Keramikmaterialien in Optikmodulen. Es ist gleichzeitig eine Leiterplatte, eine Isolationsschicht und ein Wärmeabführkanal. Da die Optikmodule immer kleiner und heißer werden, werden diese Fähigkeiten gleichzeitig unersetzlich.
Zwei japanische Hersteller haben bereits mit der Kapazitätserweiterung begonnen
Als absoluter Marktführer im Bereich von Aluminiumnitridpulver weltweit beherrscht das japanische Unternehmen Tokuyama das Kernverfahren zur reduzierenden Nitridierung für hochreines und ultrafeines Aluminiumnitridpulver. Tokuyama befindet sich in einer noch weiter vorgelagerten Position als die Keramiksubstrate. Vor den Substraten kommt das Pulver. Hochwertiges Aluminiumnitridpulver bestimmt letztendlich die Reinheit, Dichte und Wärmeleitfähigkeit der Keramik nach dem Sintern. Wenn die Lieferung von Pulver nicht gleichzeitig erhöht werden kann, ist es für Substrathersteller schwierig, die Produktionskapazität wirklich freizusetzen, selbst wenn sie ihre Kapazitäten erweitern.
Tokuyama gibt an, über die weltweit größte Produktionskapazität für AlN-Pulver zu verfügen und behauptet, weltweit führend beim Marktanteil zu sein. Am 10. September kündigte das Unternehmen an, einen zweiten Produktionsstandort für Aluminiumnitridpulver zu errichten, um die Kapazität für Aluminiumnitridpulver um etwa 30 % zu erhöhen. Die neue Produktionslinie befindet sich in Yanai, Präfektur Yamaguchi, Japan und soll im April 2028 den kommerziellen Betrieb aufnehmen. Das Projekt wurde auch in das Liefergarantieprogramm nach dem japanischen „Gesetz zur Förderung der wirtschaftlichen Sicherheit“ aufgenommen. Als Grund für die Kapazitätserweiterung nennt Tokuyama, dass der Anstieg der KI-bezogenen Investitionen und die kontinuierliche Verbesserung der Halbleiterleistung die Nachfrage nach Aluminiumnitrid mittelfristig und langfristig steigern, sodass das Unternehmen seine Lieferkapazität stärken muss.
Das zweite Signal kommt von MARUWA. MARUWA ist einer der wichtigsten Hersteller von hochwertiger Elektronikkeramik weltweit. Das Unternehmen produziert seit 1985 Aluminiumnitrid-Substrate, die derzeit eine Wärmeleitfähigkeit von 170 bis 230 W/(m·K) abdecken. Gleichzeitig verfügt es über integrierte Verarbeitungsfähigkeiten für Materialien, Sintern, Dünnfilme und Metallisierung.
In dem in diesem Jahr veröffentlichten Geschäftsplan prognostiziert MARUWA, dass der Umsatz des Informations- und Kommunikationsgeschäfts im Geschäftsjahr 2026 um 23 % gegenüber dem Vorjahr steigen wird. Das Unternehmen gibt an, dass es zur Bewältigung des starken Anstiegs der Nachfrage nach Produkten der nächsten Generation der Hochgeschwindigkeitskommunikation die Produktionskapazitäten durch ein neues Werk in der Seto-Fabrik erweitern wird. Derzeit wird das zweite Werk der Seto-Fabrik für die Kommunikation der nächsten Generation im Geschäftsjahr 2026 in Betrieb genommen, und der Bau des dritten Erweiterungswerks hat bereits begonnen.
Einerseits erweitert der Marktführer für Aluminiumnitridpulver Tokuyama seine Kapazitäten, andererseits baut MARUWA mit seinen Fähigkeiten zur Herstellung von Aluminiumnitrid-Substraten seine Fabriken für die Hochgeschwindigkeitskommunikation der nächsten Generation aus. Sowohl die vorgelagerten als auch die nachgelagerten Bereiche erhöhen gleichzeitig ihre Kapitalausgaben. Dies zeigt weiter, dass die Nachfrage nach Keramikmaterialien, die durch die optische Hochgeschwindigkeitskommunikation entsteht, nicht nur eine kurzfristige Schwankung der Bestellungen ist.
Auf der diesjährigen CIOE 2026 umfassen die von Kyocera ausgestellten Verpackungsprodukte für die optische Hochgeschwindigkeitskommunikation unter anderem Aluminiumnitrid-Chipsubstrate, mehrschichtige Aluminiumnitrid-Substrate, Hochgeschwindigkeits-BOX-Gehäuse, OCS-Keramikgehäuse und LTCC-Mehrschichtsubstrate. Diese Lösungen decken optische Kommunikationsmodule mit 800G, 1,6T und höheren Geschwindigkeiten ab. Die weltweit wichtigsten Elektronikkeramik-Unternehmen erhöhen ihre Investitionen in dieselbe Richtung.
Das Problem besteht darin, dass Aluminiumnitrid kein gewöhnliches Keramikmaterial ist, das man schnell und in großen Mengen produzieren kann, sobald man Geld für den Bau von Fabriken hat. Die eigentliche Schwierigkeit besteht darin, aus einem Haufen Pulver ein Keramiksubstrat herzustellen, das gleichzeitig hohe Wärmeleitfähigkeit, hohe Isolierung, hohe Zuverlässigkeit und eine ausreichend präzise Oberfläche aufweist.
Zuerst geht es um die Reinheit des Pulvers. Die Wärmeleitfähigkeit von Aluminiumnitrid ist sehr empfindlich gegenüber Sauerstoffverunreinigungen. Sauerstoffverunreinigungen im Kristallgitter erhöhen die Phononenstreuung erheblich und sind ein wichtiger Faktor, der die Wärmeleitfähigkeit von Aluminiumnitrid-Keramik einschränkt. Mit anderen Worten: Die Reinheit des Pulvers, der Sauerstoffgehalt und der anschließende Sinterprozess wirken sich direkt darauf aus, ob das Endprodukt die Anforderungen für hochwertige Verpackungen erfüllen kann.
Als Nächstes kommt das Sintern. Aluminiumnitrid ist ein Material mit starken kovalenten Bindungen, dessen Atome nur eine geringe Diffusionsfähigkeit aufweisen, sodass es sehr schwierig ist, es zu sintern und zu verdichten. Für die praktische Herstellung sind normalerweise Temperaturen von 1700 °C oder sogar höher erforderlich, wobei Sinterhilfsmittel, Atmosphäre und Temperaturkurven verwendet werden, um die Verteilung von Kristallkörnern und Verunreinigungen im Inneren der Keramik zu steuern.
Danach folgen weitere Schritte wie Schleifen, Polieren, Laserbearbeitung und Metallisierung.
Insbesondere im Stadium der Dünnfilmsubstrate, die in Optikmodulen verwendet werden, verkaufen die Unternehmen nicht mehr nur „ein Stück Keramik“. Sie müssen auch feine metallische Leitbahnen, Lötpads, AuSn-Lotschichten und andere Strukturen auf der Oberfläche herstellen und die Ebenheit, Oberflächenrauhigkeit, Metallhaftung und Hochfrequenzeigenschaften steuern. In gewissem Maße hat sich die traditionelle Keramikherstellung zu einer Präzisionsbearbeitungsindustrie mit